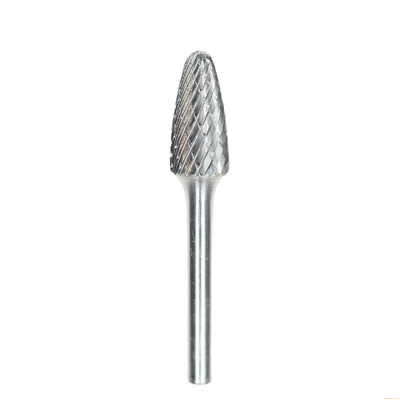
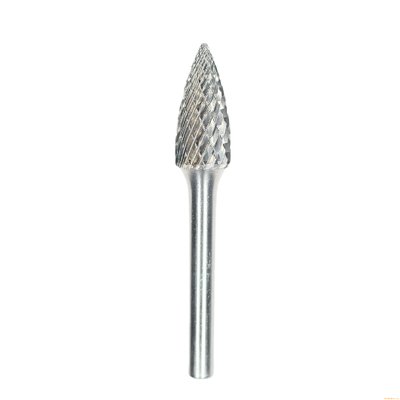
Karbida Burr RPM Chart oleh Bahan dan Kepala Diameter
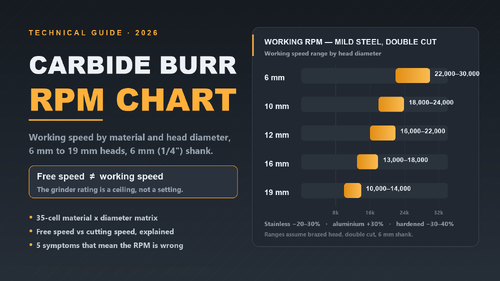
Sebagian besar mesin penggiling mati diberi rating 20.000 ∼ 30.000 rpm, dan beberapa model pneumatik mengklaim 50,000. Hampir setiap kegagalan karbida burr kita lihat ∼ glazing, penyumbatan, seruling berserakan, kepala las yang lepas ∼ jejak kembali ke satu angka yang salah dibaca:rpm yang dicetak pada grinder adalah kecepatan bebas spindle, bukan kecepatan kerja burr dalam potongan.
Tabel ini memberikan rentang kecepatan kerja berdasarkan diameter kepala dan bahan.Di mana grafik produsen yang diterbitkan tidak setuju dan mereka, hingga 3x pada ukuran kepala yang sama kita mengambil nilai konservatif dan mengatakan begitu.
Bagan: rpm kerja menurut bahan dan diameter kepala
Bahan
6 mm
10 mm
12 mm
16 mm
19 mm
Baja ringan
22,000 ¢ 30,000
18,00024,000
16,000 ¢22,000
13,00018,000
10,00014,000
Baja tahan karat
16,000 ¢21,000
13,000 ¢17,000
12,00016,000
10,000 ¢13,000
7,000 ¢10,000
Besi cor
24,000 ¢ 33,000
20,000 ¢ 26,000
18,00024,000
14,000 ¢ 20,000
11,00015,000
Aluminium & paduan lunak
28,00039,000
23,000 ¢ 31,000
21,000 ¢28,000
17,000 ¢23,000
13,00018,000
Tembaga & Kuningan
27,00037,000
22,000 ¢ 30,000
20,00027,000
16,000 ¢22,000
12,000 ¢17,000
Baja keras, HRC 45+
14,000 ¢19,000
11,00015,000
10,00014,000
8,000 ¢11,000
6,0009000
Plastik & GRP
15,000 ¢21,000
12,000 ¢17,000
11,00015,000
9,00012000
7,000 ¢10,000
Kecepatan bebas vs kecepatan kerja
50 000 rpm spindle rating diukur dengan tidak ada di Chuck. menempatkan kepala 19 mm pada spindle itu dan tepi memotong bergerak pada kira-kira 3,000 m/menit sekitar sepuluh kali kecepatan permukaan tepi karbida las pada baja dapat bertahan. Jalankan di sana dan sendi las overheats dalam beberapa menit; kepala tidak gagal pada hari pertama, itu gagal minggu depan, di benda kerja.000 putaran per menit: pada kecepatan itu tepi berjalan dekat 600 ∼ 850 m / min, yang pegangan karbida las terus menerus. .
Periksa setiap sel dengan satu rumus
Kecepatan kerja dari kecepatan pemotongan:N (rpm) = Vc (m/menit) × 1000 ÷ (π × D (mm))
Contoh yang digarap, masing-masing berada di dalam sel grafiknya:
Kepala 12 mm di baja ringan, target Vc ≈ 650 m/menit → N ≈ 17.200 rpm → sel mengatakan 16.000 22.000 ✓
12 mm kepala di stainless, Vc ≈ 470 → N ≈ 12.500 rpm → sel mengatakan 12.000 ✓ 16.000
12 mm kepala di aluminium, Vc ≈ 845 → N ≈ 22.400 rpm → sel mengatakan 21.000 ✓ 28.000
12 mm kepala di baja keras, Vc ≈ 420 → N ≈ 11.100 rpm → sel mengatakan 10.000 ✓ 14.000 ✓
Grafik ini hanya rumus ini dengan band Vc konservatif per bahan aluminium dan tembaga berjalan cepat karena risiko adalah las chip, bukan panas tepi;baja yang dikeraskan berjalan lambat karena setiap titik beban tepi mendarat pada sendi las.
Single cut atau double cut mengubah baris yang Anda baca
Potongan gandaGunakan untuk baja, stainless steel, besi cor.
Satu potong(satu seruling terbuka) mengosongkan chip: gunakan untuk aluminium, tembaga, plastik
Satu peringatan dalam kedua arah: jangan menjalankan satu potong burr pada stainless ̇ satu seruling lebar tidak bisa memecahkan chip serat dan tepi kerja-memperkeras permukaan terhadap Anda.Dan bubur double cut di aluminium akan memuat dalam hitungan detik tidak peduli apa yang dikatakan grafik.
Lima gejala Anda berjalan dengan kecepatan yang salah
Gejala
Penyebab
Perbaiki
Kripik menjadi biru / berwarna jerami
Terlalu cepat panas tepi di atas toleransi braze
Jatuhkan 20-30%, periksa tekanan
Burr "loads up" / clogs di aluminium
Terlalu lambat untuk chip lengket, atau double cut dalam paduan lembut
Kecepatan ke baris aluminium, beralih ke potongan tunggal
Tanda-tanda bicara, merengek
Terlalu cepat untuk rasio kepala-ke-sank, overhang terlalu lama
Turun ke bagian bawah kisaran, memperpendek overhang
Tepi membosankan dalam beberapa menit
Terlalu lambat menggosok bukan memotong
Percepat 10~20% sebelum mengganti burr
Garis Braze berubah warna / kepala longgar kemudian
Berjalan dengan kecepatan bebas berkelanjutan
Perlakukan peringkat penggiling sebagai langit-langit, tidak pernah pengaturan
Dari mana angka-angka ini berasal
Penjelasan jujur: grafik rpm burr yang diterbitkan tidak setuju Rentang kami berasal dari batas-batas kecepatan pemotongan untuk karbida las (sekitar 750 ~ 850 m / min berkelanjutan)Ini adalah perkiraan teknik, bukan data pengujian bench: ketika mesin Anda,perlengkapan Anda atau bahan Anda berperilaku berbeda, percaya lima gejala di atas lebih dari setiap grafik termasuk kita.
FAQ
Dapatkah aku menggunakan karbida burr di setiap penggiling mati?
Setiap penggiling mati yang menerima batang, ya tetapi sesuai dengan kecepatan. 25.000 rpm penggiling mati listrik baik-baik saja untuk kepala sampai sekitar 12 mm; 50,000 rpm model pneumatik harus disetrol atau dilengkapi dengan kepala yang lebih kecil.
Apa yang terjadi jika aku menjalankan karbida burr terlalu cepat?
Pertama keripik berubah warna, kemudian tepi glaze dan berhenti memotong, kemudian sendi las melemah. kegagalan biasanya tertunda - burr yang "tiba-tiba kehilangan kepalanya" berjalan terlalu cepat beberapa hari sebelumnya.
Mengapa burr saya tersumbat dalam aluminium bahkan pada kecepatan yang tepat?
Jenis pemotongan yang salah, kemungkinan besar. seruling pemotongan ganda menjebak chip lunak. pemotongan tunggal, atau pola pemotongan aluminium (gigi kasar), adalah perbaikan kecepatan saja tidak akan menyelamatkan bubur pemotongan ganda di aluminium.
Apa kecepatan untuk baja yang keras atau HRC 60 mati?
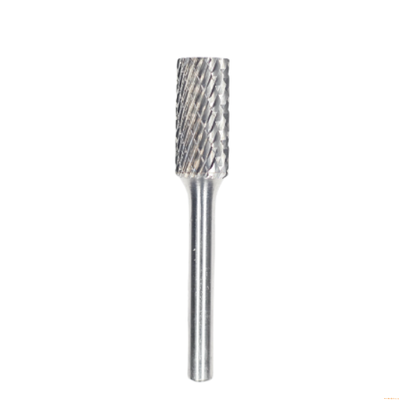
Baris keras: 6.000 ∼ 9.000 rpm untuk kepala 19 mm, 10.000 ∼ 14.000 untuk 12 mm. Jika burr padat (tidak dilas), Anda dapat duduk di bagian atas kisaran ∼ lihat kami1/2" SB-5 double cut burruntuk pilihan baja standar 1/2 ".
Apakah burr yang lebih panjang mengubah kecepatan?
Bila seruling lebih dari 3 kali diameter batang, ambil bagian bawah rentang dan biarkan burr melakukan pekerjaan.
Mengapa grafik RPM produsen sangat berbeda?
Karena tidak satupun dari mereka mempublikasikan data bench, setiap grafik di pasar, termasuk kita, adalah perhitungan kecepatan pemotongan dengan bias keamanan.Ketidaksepakatan (hingga 3 ×) memberitahu Anda grafik adalah titik awal dan lima gejala adalah loop umpan balik yang sebenarnya.
Bagaimana aku tahu burrku sudah usang?
Tidak hanya dengan penampilan saja. tepi kaca dapat dibalut kembali dengan batu dressing; mengganti burr ketika profil seruling terlihat bulat atau tingkat penghapusan tetap rendah bahkan setelah re-speeding.
Dapatkan kutipan
Katakan pada kami bahan dan ukuran kepala yang Anda jalankan kami memproduksi SA, SB dan SC seri karbida burrs dalam kedua inci dan metrik, dan kami akan mengkonfirmasi kecepatan yang tepat dan jenis potong untuk aplikasi Anda.
Panduan Bor Lubang Cincin TCT: Ukuran, Shank, Material & Aplikasi Industri
Dalam pengerjaan logam modern dan fabrikasi industri berat, efisiensi dan presisi pembuatan lubang sangat penting. Bor putar tradisional seringkali lambat, boros energi, dan rentan terhadap keausan cepat saat bekerja dengan paduan yang keras.Bor lubang cincin TCT (Tungsten Carbide Tipped)telah merevolusi pengeboran berkinerja tinggi dengan menawarkan laju penetrasi yang lebih cepat, ketahanan panas yang unggul, dan masa pakai alat yang diperpanjang.
Garis besar komprehensif ini mengeksplorasi desain teknis, kesesuaian material, aplikasi industri utama, dan kriteria pemilihan untuk bor inti TCT.
1. Apa itu Bor Lubang Cincin TCT?
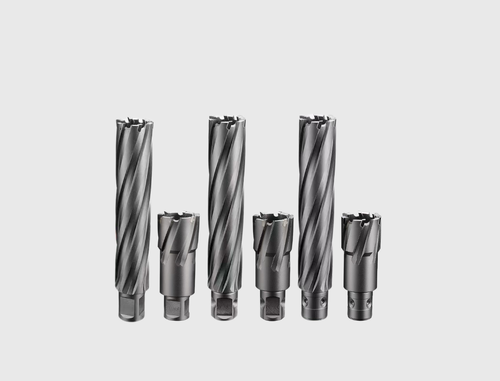
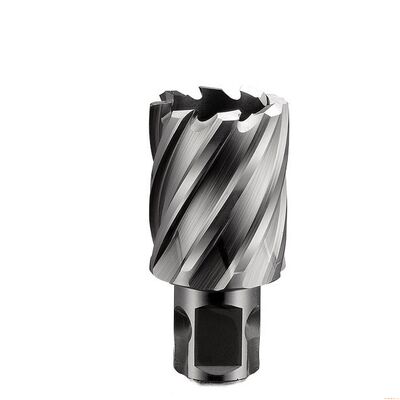
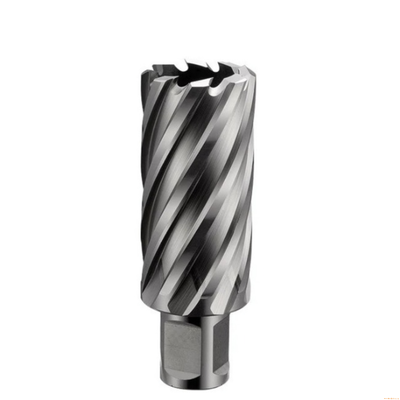
Sebuah bor lubang cincin TCT(juga dikenal sebagai mata bor inti berlapis karbida) adalah alat potong berongga khusus yang digunakan dengan mesin bor magnetik, mesin bor radial, dan pusat CNC.
Berbeda dengan bor putar konvensional yang mengubah seluruh volume lubang menjadi serpihan, bor cincin hanya memotong tepi luar lubang. Proses ini meninggalkan inti logam padat, secara dramatis mengurangi gesekan pemotongan, konsumsi daya mesin, dan waktu pengeboran.
Keunggulan Utama Pemotongan Cincin:
Hemat Energi: Hanya menghilangkan 1/3 hingga 1/4 material dibandingkan pengeboran padat.
Lubang Bebas Gerinda: Menghasilkan hasil akhir yang halus, akurat, dan bebas gerinda tanpa pengeboran awal atau lubang pilot.
Penetrasi Cepat: Geometri multi-gigi mendistribusikan beban chip secara merata, menggandakan atau melipatgandakan kecepatan umpan.
2. Spesifikasi Teknis & Rekayasa Alat
Memahami desain struktural bor lubang cincin TCT membantu dalam memilih alat yang tepat untuk lingkungan pemotongan yang menuntut.
A. Geometri Gigi & Bahan Baku
Karbida Mikro-Butir Murni: Bor TCT premium menggunakan sisipan karbida tungsten mikro-butir 100% murni yang disolder ke badan pemotong baja paduan, memberikan kekerasan tinggi dan ketahanan aus.
Geometri Multi-Potong Bergantian: Ujung karbida digerinda dengan sudut potong dalam, tengah, dan luar yang bervariasi untuk memecah chip menjadi fragmen yang lebih kecil, mencegah macetnya alat dan mengurangi beban spindel.
Penyolderan Canggih: Teknologi penyolderan perak dasar datar memastikan kekuatan ikatan yang tinggi antara ujung karbida dan badan baja, menghilangkan pelepasan ujung di bawah tekanan umpan yang berat.
B. Konfigurasi Shank & Kompatibilitas Mesin
Untuk menyesuaikan dengan berbagai sistem pengeboran magnetik di seluruh dunia, bor TCT diproduksi dengan penggerak shank standar:
Shank Weldon 3/4" (19,05 mm): Dua sisi datar memberikan penjepitan yang kaku; cocok untuk sebagian besar mesin bor magnetik global.
Shank Universal: Menampilkan kombinasi sisi datar dan alur sambungan cepat untuk pemasangan universal.
Shank Fein Quick-In 18 mm: Dirancang khusus untuk arbor pengubah cepat bebas alat Eropa.
Shank Weldon 1-1/4" (31,75 mm): Digunakan pada bor TCT berdiameter besar tugas berat (60 mm+).
C. Dimensi & Kedalaman Pemotongan (DOC)
Diameter Pemotongan: Berkisar dari 12 mm yang ringkas hingga ukuran standar 100+ mm skala besar, dengan kemampuan manufaktur kustom mencapai 250 mm+.
Kedalaman Pemotongan (DOC): Kedalaman stok standar meliputi 35 mm, 50 mm, 75 mm, dan 100 mm, dengan opsi ekstra-dalam tersedia dalam 150 mm dan 200 mm DOC.
3. Perbandingan Teknis Bor TCT vs. Bor HSS
Memilih antara bor High-Speed Steel (HSS) dan Tungsten Carbide Tipped (TCT) tergantung pada kekerasan material, kondisi pekerjaan, dan persyaratan batch.
4. Kompatibilitas Material & Kesesuaian Benda Kerja
Bor lubang cincin TCT unggul saat mengebor material keras, abrasif, atau yang menghasilkan panas di mana alat HSS cepat tumpul:
Baja Struktural Kekuatan Tinggi: I-beam berat, baja kanal, pelat struktural Q345/Q460, dan S355.
Baja Tahan Karat: Baja tahan karat austenitik (304, 316) dan dupleks, mengatasi tantangan pengerasan kerja.
Paduan Keras & Tahan Aus: Pelat baja tahan abrasi, pelat lapis baja, dan baja perkakas yang dikuens dan ditemper.
Besi Cor & Logam Abrasif: Besi daktil, besi cor kelabu, dan paduan aluminium silikon tinggi.
Rel Kereta Api & Pekerjaan Baja Berat: Rel kereta api yang diperlakukan panas, boom derek, dan rangka sasis truk.
5. Mekanisme Kerja & Evakuasi Chip
Proses pengeboran inti yang sukses bergantung pada evakuasi chip yang efisien dan manajemen termal:
Penyelarasan Pin Pilot Tengah: Pin pilot menempatkan tanda pukulan, menyelaraskan potongan, dan membuka katup oli internal untuk memungkinkan aliran pendingin langsung ke gigi pemotong.
Pemotongan Periferal: Gigi karbida memotong alur cincin ke dalam logam. Flute spiral internal dan eksternal dengan cepat menyalurkan chip menjauh dari zona pemotongan.
Ejeksi Inti Otomatis: Setelah lubang selesai, pegas internal mendorong pin pilot ke depan, segera mengeluarkan inti logam padat.
6. Industri Target & Aplikasi Lapangan
Bor inti TCT sangat penting di berbagai sektor industri berat:
Baja Struktural & Konstruksi Bangunan: Pengeboran lubang baut dan sambungan pada kolom struktural, rangka baja, dan pelat gusset.
Teknik Jembatan & Infrastruktur Jalan Raya: Pemeliharaan lapangan, penguatan, dan pemasangan pelat sambungan pada jembatan gelagar baja.
Pembuatan Kapal, Kelautan & Lepas Pantai: Modifikasi pelat dek, perakitan lambung, dan pengeboran di lingkungan laut yang korosif dan berkekuatan tarik tinggi.
Infrastruktur Kereta Api: Pengeboran rel di jalur untuk perangkat sinyal, pelat sambungan, dan perbaikan lokomotif.
Mesin & Peralatan Berat: Modifikasi sasis truk, fabrikasi boom derek, dan pemrosesan pelat aus pertambangan/pertanian.
7. Daftar Periksa Pemilihan--Panduan Pembeli & Manufaktur Kustom
Sesuaikan Arbor Mesin: Pastikan mesin bor magnetik Anda menggunakan shank Weldon 3/4", Universal, atau Quick-In.
Periksa Kekerasan Material: Pilih TCT kapan saja memproses baja tahan karat, baja paduan, atau material di atas HRC 32.
Pilih DOC yang Tepat: Pastikan Kedalaman Pemotongan (DOC) melebihi ketebalan benda kerja setidaknya 5 mm.
Stok Standar vs. Produksi OEM Kustom:
Ukuran Standar: Produsen biasanya menyimpan inventaris ekstensif diameter dan kedalaman biasa (DOC 35/50/75/100 mm) untuk pengiriman segera.
Rekayasa Kustom: Diameter non-standar (hingga 250 mm+), bor ekstra-dalam (150–200 mm DOC), dan geometri kustom dapat diproduksi sesuai permintaan berdasarkan gambar teknis atau sampel.
Kesimpulan
Bor lubang cincin TCT mewakili pilihan utama untuk pengeboran logam tugas berat. Dengan menggabungkan ujung karbida tungsten mikro-butir dengan geometri gigi yang dioptimalkan, alat-alat ini memberikan kecepatan, stabilitas termal, dan masa pakai alat yang tak tertandingi pada logam keras dan abrasif.
Baik beroperasi dalam fabrikasi struktural, konstruksi jembatan, atau perbaikan peralatan berat, memilih bor lubang cincin TCT yang tepat memastikan produktivitas tinggi dan biaya per lubang keseluruhan yang lebih rendah.
1. Pendahuluan: Apa itu Pemotong Cincin HSS?
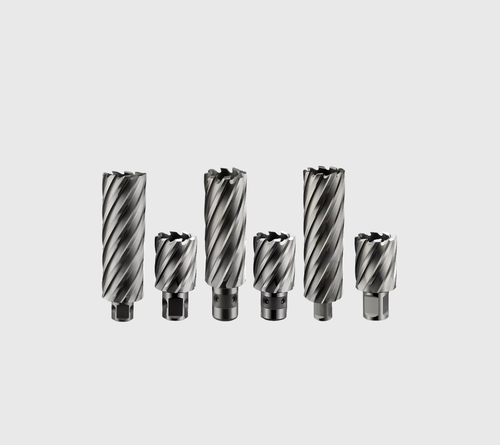
Dalam fabrikasi baja struktural modern, pengerjaan logam, dan konstruksi berat, efisiensi dan kualitas lubang sangat penting. Pemotong cincin Baja Kecepatan Tinggi (HSS)—juga dikenal sebagai bor inti, mata bor mag, atau pemotong pelat baja—telah merevolusi pembuatan lubang presisi.
Berbeda dengan mata bor putar tradisional yang menghilangkan semua material dari seluruh volume lubang, pemotong cincin HSS hanya memotong di sepanjang keliling. Proses pemotongan keliling ini menciptakan inti silindris (atau slug) yang dikeluarkan setelah selesai, membutuhkan tenaga kuda, dorongan, dan waktu yang jauh lebih sedikit sambil menghasilkan lubang yang bersih dan bebas gerinda.
2. Tingkat Material: M2 HSS vs. M35 Cobalt (5% Co)
Memilih bahan baku yang tepat sangat penting untuk masa pakai alat, kecepatan potong, dan kinerja keseluruhan. Di CHENGDU BABOS TOOLS, kami memproduksi pemotong cincin HSS premium menggunakan dua formulasi baja kecepatan tinggi standar industri:
Baja Kecepatan Tinggi M2 (Tingkat Standar):
M2 adalah tolok ukur material untuk pengeboran baja struktural serba guna. Ia menawarkan keseimbangan ketangguhan, ketahanan aus, dan efisiensi biaya yang sangat baik, menjadikannya pilihan paling populer untuk baja karbon standar, baja ringan, dan pelat besi hingga kekuatan tarik 400 N/mm².
M35 Cobalt HSS (Cobalt 5%):
Ditingkatkan dengan 5% kobalt, tingkat M35 memberikan kekerasan merah, stabilitas termal, dan ketahanan aus yang unggul di bawah beban kerja berat yang berkelanjutan. Ia dirancang khusus untuk mengebor paduan yang keras, baja struktural yang keras, dan baja tahan karat (misalnya, 304, 316) di mana penumpukan panas menyebabkan alat standar aus sebelum waktunya.
3. Spesifikasi Teknis & Kompatibilitas Utama
Jenis Shank
Untuk memastikan kesesuaian universal di berbagai mesin bor dasar magnetik (bor mag) dan mesin bor radial, pemotong cincin HSS tersedia dalam beberapa desain shank standar:
Shank Weldon 3/4" (19,05mm): Memiliki dua sisi datar untuk penjepitan sekrup ganda; shank yang paling banyak digunakan di dunia (cocok untuk peralatan Hougen, Rotabroach, Nitto, dan BABOS).
Shank Universal (19,05mm): Menggabungkan sisi datar Weldon dengan alur pengubah cepat, memberikan kompatibilitas multi-fit di berbagai dudukan alat.
Shank Fein Quick-IN: Dirancang untuk sistem penguncian cepat pada bor magnetik Fein khusus.
Diameter Umum & Kedalaman Potong (DOC)
Ukuran Lubang Rotasi Tinggi: Ø14mm, Ø18mm, Ø22mm, dan Ø26mm (sesuai dengan aplikasi baut jarak M12, M16, M20, dan M24 standar).
Rentang Kedalaman Potong: Seri Standar dalam 30mm dan 50mm DOC; Seri Diperpanjang dalam 75mm dan 100mm DOC untuk struktur pelat tebal.
4. Geometri & Fitur Rekayasa Tingkat Lanjut
Yang membedakan pemotong cincin HSS berkinerja tinggi adalah geometri gigi internal dan proses manufaktur presisinya:
Geometri Multi-Tepi Dinding Tipis: Mengurangi resistensi pemotongan, mendistribusikan beban chip secara merata di sepanjang alur, dan menghasilkan hasil lubang yang halus dan bebas getaran tanpa getaran.
Penggilingan Presisi CNC: Alur yang digiling sepenuhnya dengan CNC menjamin konsentrisitas yang ketat dan akurasi dimensi, menghilangkan ovalitas lubang dan keausan alat.
Kompatibilitas Pin Pilot Internal: Dirancang untuk menerima pin pilot pusat yang terus menerus mengalirkan cairan pemotong langsung ke tepi potong sambil membantu pengeluaran slug.
5. Tips Pemecahan Masalah & Perawatan
Untuk memaksimalkan masa pakai operasional bor inti HSS Anda, ikuti praktik terbaik ini:
Selalu Gunakan Cairan Pendingin/Pelumas: Pendinginan internal yang berkelanjutan mencegah panas berlebih, menjaga ketajaman gigi, dan memastikan evakuasi chip yang lancar.
Pertahankan Tekanan Umpan yang Konstan: Hindari gagang umpan yang berdenyut. Tekanan yang stabil dan kuat memungkinkan geometri gigi multi-tepi memotong logam dengan bersih.
Periksa Fungsionalitas Pin Pilot: Pastikan pin ejektor internal bergerak bebas untuk memfasilitasi pengeluaran slug yang lancar setelah setiap pemotongan.
6. Manufaktur OEM & Label Pribadi dengan BABOS
Sebagai produsen alat potong langsung yang berdedikasi dengan pengalaman lebih dari 16 tahun, CHENGDU BABOS CUTTING TECH CO., LTD. menyediakan kemitraan manufaktur label pribadi dan OEM/ODM yang lengkap untuk merek alat global dan distributor industri.
Ukiran Laser Kustom: Ukiran laser presisi tinggi logo perusahaan Anda, nomor suku cadang kustom, dan spesifikasi ukuran langsung pada shank alat.
Solusi Pengemasan yang Disesuaikan: Tabung cetakan tiup plastik tugas berat individual, pengemasan kotak warna kustom, dan set pemotong multi-potongan.
Jumlah Pesanan Fleksibel: MOQ rendah untuk batch bermerek kustom dengan dukungan uji coba ukuran campuran.
Jaminan Kualitas 100%: Setiap pemotong menjalani inspeksi ketat untuk kekerasan, toleransi keausan, dan integritas permukaan di bawah standar operasi yang sesuai dengan ISO.
7. Pertanyaan yang Sering Diajukan (FAQ)
T: Bisakah pemotong cincin HSS digunakan pada baja tahan karat?
J: Ya. Untuk aplikasi baja tahan karat, kami sangat menyarankan untuk memilih pemotong HSS M35 Cobalt (5% Co) yang dikombinasikan dengan minyak pemotong yang tepat untuk menahan panas tinggi dan pengerasan kerja.
T: Apa perbedaan utama antara pemotong shank Weldon dan shank Universal?
J: Shank Weldon memiliki dua penggerak datar yang dipegang oleh sekrup set, sedangkan shank Universal mencakup kedua sisi datar dan alur cincin pengunci pengubah cepat untuk kompatibilitas yang lebih luas di berbagai merek bor mag.
T: Mengapa memilih HSS daripada pemotong cincin TCT untuk lubang berdiameter lebih kecil?
J: Pemotong cincin HSS menawarkan ketangguhan dan elastisitas gigi yang lebih tinggi, membuatnya kurang rentan terhadap chipping gigi pada diameter yang lebih kecil (di bawah Ø20mm) dan struktur baja berdinding tipis dalam kondisi umpan manual atau portabel.
Minta Daftar Harga OEM Kustom Anda Hari Ini
Situs Web Resmi: industrial-cuttingtools.com
Fokus Manufaktur: Pemotong Cincin HSS & TCT | Bur Rotary Karbida Tungsten | End Mill Karbida Padat
Saat memilih bur putar karbida tungsten, sebagian besar pembeli fokus pada tingkat karbida, kekerasan, atau ukuran tangkai—tetapi sering kali mengabaikan salah satu faktor kinerja terpenting: geometri gigi.
Desain gigi (juga disebut pola alur atau pemotongan) secara langsung menentukan kecepatan potong, efisiensi pembuangan chip, hasil akhir permukaan, pembangkitan panas, dan masa pakai alat.
Jika Anda adalah distributor alat, pembeli industri, atau manajer pengadaan pabrik, memahami geometri gigi akan membantu Anda memilih bur karbida yang tepat untuk setiap aplikasi—dan menghindari biaya perkakas yang tidak perlu.
Apa Itu Geometri Gigi pada Bur Putar Karbida?
Geometri gigi mengacu pada bentuk, ukuran, dan tata letak tepi potong pada kepala bur karbida. Gigi potong ini menghilangkan material dengan penggilingan putar berkecepatan tinggi, dan struktur gigi mengontrol:
- Seberapa agresif material dihilangkan
- Seberapa halus bur memotong
- Bagaimana chip dibuang
- Berapa lama bur bertahan
Pola gigi yang dirancang dengan baik meningkatkan efisiensi pemotongan sebesar 30–50% dan secara signifikan mengurangi keausan alat.
Jenis Gigi Umum pada Bur Karbida
Jenis Gigi
Penampilan
Baja, besi cor
Fitur
Potongan Tunggal (SC)
Gigi spiral dalam satu arah
SS, baja paduan
Penghilangan material cepat
Potongan Ganda (DC)
Gigi potong silang
Baja tahan karat, baja kerasHasil akhir lebih halus, pemotongan stabil
Potongan Aluminium (AL)
Alur tunggal besar
Aluminium, kuningan, plastik
Anti-penyumbatan
Potongan Tunggal vs Potongan Ganda vs Potongan Aluminium – Perbandingan Kinerja
Faktor Kinerja
Potongan Tunggal
Pemotongan agresif
Stabilitas di bawah panas
Pemotongan bersih
★★★★
★★★
Terbaik Untuk
Stabilitas Getaran
★★
★★★★
★★★
Terbaik Untuk
★
★★★★
★★★
Stabilitas Getaran
★★
★★★★
★★★
Terbaik Untuk
Baja, besi cor
SS, baja paduan
Aluminium, tembaga
*
Jika Anda menjual ke bengkel logam atau distributor, selalu sertakan ketiga jenis gigi dalam katalog Anda—mereka mencakup 90% kebutuhan pasar.Bagaimana Geometri Gigi Mempengaruhi Kinerja Pemotongan
1. Efisiensi Pembuangan Chip: Desain alur besar membuang chip lebih cepat (terbaik untuk aluminium), sementara gigi potong silang mengurangi ukuran chip (terbaik untuk baja tahan karat).
2. Kecepatan Potong: Geometri alur yang agresif meningkatkan laju penghilangan tetapi juga membutuhkan RPM yang lebih tinggi dan alat yang stabil.
Kecepatan Operasi yang Direkomendasikan
Diameter Kepala Bur (rpm/menit)
3mm(1/8")
6mm(1/4")
10mm(3/8")
12mm(1/2")
16mm(5/8")
Kecepatan Operasi Maksimum
90000
65000
45000
35000
25000
20000
Rentang yang Dapat Digunakan
60000-80000
30000-45000
10000-50000
7000-30000
6000-20000
Kecepatan Awal yang Direkomendasikan
80000
45000
25000
20000
15000
3. Pembangkitan Panas: Jenis gigi yang salah = panas berlebih = keausan alat + luka bakar pada benda kerja.
Rentang yang Dapat Digunakan
60000-80000
22500-60000
15000-40000
11000-30000
9000-20000
Kecepatan Awal yang Direkomendasikan
80000
45000
30000
25000
20000
15000
Rentang yang Dapat Digunakan
60000-80000
30000-45000
30000-40000
22500-30000
18000-20000
Kecepatan Awal yang Direkomendasikan
80000
40000
30000
25000
20000
15000
Rentang yang Dapat Digunakan
60000-80000
30000-45000
19000-30000
15000-22500
12000-18000
Kecepatan Awal yang Direkomendasikan
80000
40000
25000
20000
15000
3. Pembangkitan Panas: Jenis gigi yang salah = panas berlebih = keausan alat + luka bakar pada benda kerja.
4. Getaran & Stabilitas: Bur potongan ganda mengurangi getaran dan meningkatkan kontrol—ideal untuk operasi gerinda mati manual.
5. Masa Pakai Alat: Geometri gigi yang dioptimalkan mengurangi gesekan dan pembebanan—memperpanjang masa pakai bur sebesar 25–40%.
Memilih Geometri Gigi yang Tepat untuk Material yang Berbeda
Material
Jenis Gigi yang Direkomendasikan
Alasan rekomendasi
Baja karbon
Potongan Tunggal
Pemotongan agresif
Baja tahan karat
Potongan Ganda
Stabilitas di bawah panas
Baja keras
Potongan Ganda
Stabilitas di bawah panas
Aluminium
Potongan Aluminium
Pemotongan bersih
Titanium
Potongan Ganda
Stabilitas di bawah panas
Kuningan/Tembaga
Potongan Aluminium
Pemotongan bersih
FAQ – Pembeli Juga Bertanya
Q1: Jenis gigi bur karbida mana yang paling awet?
Bur potongan ganda umumnya memberikan keseimbangan terbaik antara kecepatan dan masa pakai alat.
Q2: Bisakah saya meminta geometri gigi khusus?
Ya—kustomisasi OEM desain gigi tersedia untuk pesanan volume.
Q3: Jenis gigi apa yang terbaik untuk baja tahan karat?
Bur potongan ganda—mengurangi pengerasan, kontrol lebih halus.
Kesimpulan
Geometri gigi secara langsung mengontrol kecepatan potong, pembuangan chip, hasil akhir permukaan, panas, dan masa pakai alat. Memilih desain gigi yang tepat berarti kinerja yang lebih tinggi dan biaya perkakas yang lebih rendah.
Kami memproduksi bur putar karbida tungsten untuk distributor alat global dan pengguna industri
. Kami memiliki keunggulan utama berikut:- Karbida butir ultra-halus WC
- Penggilingan presisi CNC 5-sumbu
- Solder perak berkekuatan tinggi
- Geometri gigi standar & kustom
- Harga pabrik grosir + pengiriman cepat
Galangan kapal mewakili salah satu lingkungan operasional yang paling menuntut untuk bur putar karbida. Saat memasok perkakas untuk pembuatan kapal dan konstruksi kelautan, standar siap pakai jarang memadai. Untuk memenuhi tuntutan sebenarnya dari lantai pabrik, diperlukan rekayasa yang presisi—mulai dari geometri gigi yang disesuaikan hingga tingkat bahan mentah dan ukuran butir yang dioptimalkan.
Memahami Realitas Operasional Operasi Galangan Kapal
Persiapan permukaan galangan kapal dicirikan oleh penggilingan kasar tugas berat yang berkelanjutan. Operator sering kali menangani pelat baja tebal, lasan berat, percikan las, kerak pabrik tebal, dan karat yang membandel menggunakan gerinda die pneumatik torsi tinggi di bawah beban berat yang berkepanjangan.
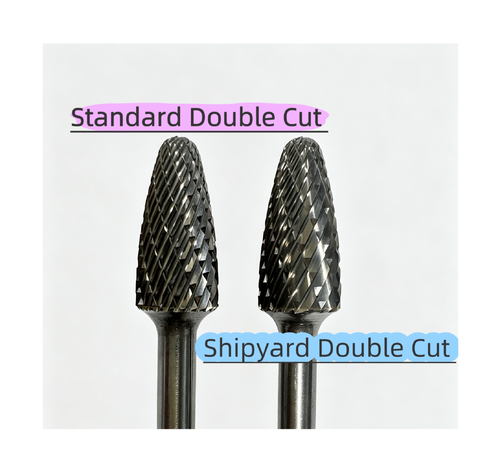
Berikut perbandingan bur potong ganda standar dengan bur galangan kapal tugas berat dalam kondisi kerja ini:
Rincian Perbedaan Utama
1. Geometri Gigi & Desain Struktural (Perbedaan Inti)
Potong Ganda Standar (Standar 24 Gigi):
Fitur Desain: Alur yang lebih sempit, kepadatan gigi yang lebih tinggi, dan ujung gigi yang lebih halus.
Aplikasi Target: Pemesinan serba guna yang dirancang untuk menyeimbangkan penghilangan material dengan hasil akhir permukaan. Ideal untuk pembuatan cetakan, benda kerja kecil, penghilangan gerinda ringan, dan pembersihan las minor.
Keterbatasan: Saat digunakan pada lasan berat atau kerak tebal, alur standar mudah tersumbat, menghasilkan panas berlebih, dan mengalami pecahnya ujung prematur. Alat ini tidak memiliki daya tahan yang dibutuhkan untuk beban berat yang berkelanjutan.
Potong Ganda Tugas Berat Galangan Kapal (20 Gigi Galangan Kapal):
Fitur Desain: Jarak antar gigi yang lebih lebar dengan alur chip yang jauh lebih dalam dan lebih lebar. Jumlah total gigi dikurangi menjadi sekitar 20, menampilkan sudut potong khusus dan akar gigi yang diperkuat untuk ketahanan benturan yang ditingkatkan.
Aplikasi Target: Penghilangan stok tugas berat yang direkayasa khusus untuk lasan besar, percikan berat, dan kerak pabrik tebal pada pelat kapal.
Keunggulan Utama: Pembersihan chip yang sangat baik mencegah penyumbatan dan pembakaran, bahkan di bawah tekanan operator yang tinggi. Kepala pemotong yang diperkuat tahan terhadap pecah di bawah benturan, menghasilkan laju penghilangan logam (MRR) maksimum dan masa pakai alat yang jauh lebih lama.
Pertukaran: Menghasilkan profil permukaan yang lebih kasar, sehingga paling cocok untuk penghilangan material primer daripada penyelesaian akhir yang halus.
2. Tingkat Karbida & Metalurgi
Potong Ganda Standar: Menggunakan karbida tungsten butir halus standar yang cocok untuk pemesinan sehari-hari. Alternatif pasar tingkat bawah sering menggunakan butir yang lebih kasar yang cepat rusak di bawah panas yang intens.
Spesial Galangan Kapal: Diformulasikan dengan karbida tungsten butir ultra-halus, menghasilkan kekuatan pecah transversal (TRS) yang unggul dan kekerasan suhu tinggi ("kekerasan merah"). Karena penggilingan berkelanjutan menghasilkan panas ekstrem, bur tingkat galangan kapal mempertahankan ketajaman tepi lebih lama tanpa anil. Versi tingkat tinggi tertentu juga dilengkapi lapisan tahan aus khusus untuk masa pakai yang diperpanjang.
3. Lingkungan Aplikasi Utama
Potong Ganda Standar: Bengkel mesin, pembuatan perkakas & cetakan, pekerjaan pengecoran ringan, dan penyelesaian semi-komponen baja tahan karat atau baja yang lebih kecil.
Spesial Galangan Kapal: Galangan kapal, fabrikasi lepas pantai, fabrikasi baja struktural, dan manufaktur mesin berat yang membutuhkan penggilingan kasar jangka panjang pada lasan pelat tebal dan lapisan karat.
4. Penanganan Operator & Efisiensi Penggilingan
Potong Ganda Standar: Memberikan resistensi pemotongan yang lebih rendah, getaran minimal, dan hasil akhir permukaan yang lebih halus. Namun, laju penghilangan stok terbatas, dan alat dapat macet atau melambat di bawah umpan berat.
Spesial Galangan Kapal: Menawarkan gigitan agresif dan penghilangan logam yang cepat untuk membersihkan lasan tebal dengan cepat. Operator mengalami waktu siklus yang lebih cepat pada pekerjaan kasar, meskipun penyelesaian sekunder mungkin diperlukan tergantung pada spesifikasi pekerjaan.
Rekomendasi
Memilih geometri bur putar yang tepat secara langsung memengaruhi efisiensi operasional dan biaya bahan habis pakai Anda. Sebelum memesan, bagikan kondisi tempat kerja spesifik dan material target Anda dengan tim teknis kami sehingga kami dapat merekomendasikan konfigurasi bur yang optimal untuk aplikasi Anda.
Teknologi pengelasan dan pemilihan bahan pengelasan secara langsung menentukan tingkat kualitas karbida burr.
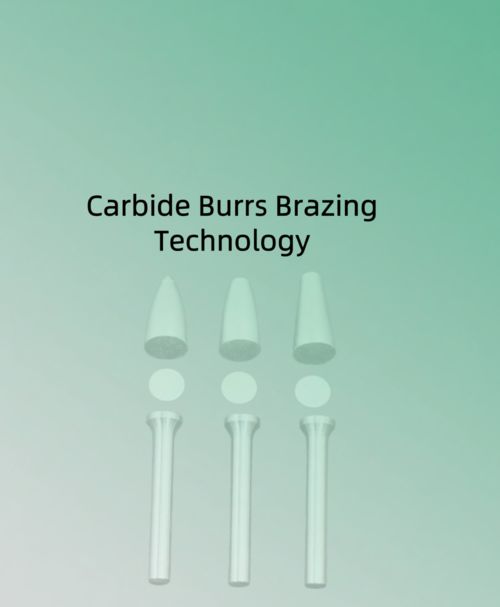
Teknologi pengelasan karbida rotary burrs adalah salah satu faktor kunci yang mempengaruhi kualitas mereka.Pilihan bahan las dan proses las secara langsung menentukan tingkat kualitas karbida rotary burrs.
Pemilihan bahan las: Burr rotary karbida menggunakan bahan las perak inti-sandwich, yang memiliki perak di kedua ujung dan lapisan inti paduan tembaga di antara.Suhu pengelasan untuk bahan ini adalah sekitar 800 °C, yang jauh lebih rendah dibandingkan dengan suhu pengelasan 1100 ° C yang diperlukan untuk bahan las tembaga.mencegah retakan mikro di karbida, dan memberikan kekuatan las yang lebih baik.
Pemilihan metode las: Saat ini ada dua metode las utama di pasar: plat-bottom silver brazing dan tail-hole copper brazing.tegangan las yang lebih rendah, dan suhu las yang lebih rendah, yang lebih baik mempertahankan kinerja pegangan paduan dan baja.Tail-hole copper brazing dapat menghemat beberapa bahan karbida dan lebih murah, tetapi suhu pengelasan yang lebih tinggi dapat menyebabkan kerusakan pada sifat karbida.
Peralatan dan proses pengelasan: Menggunakan mesin pengelasan otomatis adalah bagian penting dari proses.ujung karbida dan pegangan baja dapat secara otomatis selaras untuk brazing tanpa intervensi manual, sangat memastikan stabilitas kualitas las dan koaksilitas yang sangat baik antara pegangan baja dan ujung karbida setelah pengelasan.
Mengapa Teknologi Pemanasan Perak dengan Bagian Dasar Datar Sangat Penting untuk Burr Karbida?
Kegagalan yang paling umum dalam file putar adalah "kepala pecah" di titik pengelasan.BABOS, kita menghilangkan risiko ini dengan memanfaatkan canggihTeknologi Pengelasan Perak dengan dasar datar.
Tidak seperti metode las standar, proses kami melibatkan:
Kontak permukaan maksimal:Desain dasar datar memastikan 100% kontak antara kepala karbida dan batang baja, menciptakan ikatan yang jauh lebih kuat daripada sendi tajam atau tidak teratur tradisional.
Pemanas Perak Premium:Kami menggunakan pengisi pematung perak berkualitas tinggi, yang menawarkan konduktivitas termal yang superior dan ketahanan kejut, mencegah alat dari longgar karena ekspansi panas selama penggilingan tugas berat.
Jaminan Zero-Pembobolan:Teknik pengelasan presisi ini memastikan bahwa alat kami dapat menahan rpm tinggi dan tekanan lateral yang ekstrim, memberikan distributor industri dan pengguna akhir dengan kinerja yang dapat diandalkan, "nol risiko".
Sebagai perusahaan dengan pengalaman lebih dari sepuluh tahun dalam penelitian dan pengembangan bahan karbida, Chengdu BABOS Cutting Tools memiliki pemahaman yang mendalam tentang kinerja bahan karbida.Selama proses pengelasan rotary burrs, kami menggunakan teknologi pemadaman perak dasar datar otomatis, yang sangat melindungi kinerja paduan dan memastikan koaksialitas yang sangat baik antara pegangan baja dan ujung karbida.
Ditulis oleh: Villa Wang
LinkedIn: https://www.linkedin.com/in/villa-wang-938973339